Söka

A furniture workshop replaced its worn suction gun with a new 1.4 mm gravity model and immediately got worse results: the sanding sealer sprayed dry and gritty, while the same gun laid lacquer down perfectly. Nothing was wrong with the tool. The fluid nozzle was simply too small for a sealer that measured around 30 seconds on a Zahn #2 cup.
Den historien är hela urvalet av sprutpistoler i miniatyr. En sprutpistol är aldrig bra eller dålig i det abstrakta; den är antingen anpassad eller felaktig till en beläggning, ett substrat och en lufttillförsel. Fyra nummer gör det mesta av arbetet: vätskemunstycke och nålstorlek, matningstyp, luftlockstryck och luftförbrukning. Rikta in dessa fyra med vad du sprutar och vad din kompressor levererar, och nästan vilken välbyggd pistol som helst kommer att ge en professionell finish.
Den här guiden går igenom dessa siffror i den ordning som spelar roll, och täcker sedan matningssystem, kompressordimensionering, applikationsspecifika val och servicedetaljerna som avgör om en pistol fortfarande fungerar bra om tre år.
De fyra siffrorna som avgör avslutningen
Specifikationsbladen från tillverkaren är långa, men bara fyra rader ändrar vad som lämnar munstycket.
- Vätskemunstycke och nålstorlek. Skrivet som 1,3 mm, 1,5 mm, 1,8 mm och så vidare, ställer det in vätskeflöde och droppstorlek. Nål och munstycke är ett matchat par och byts alltid ut tillsammans.
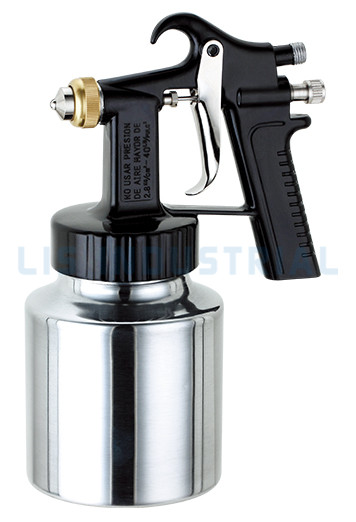
- Matningstyp. Tyngdkraft (kopp på toppen), sug (kopp under) eller tryck (en fjärrtank som matar pistolen genom en slang). Valet ändrar beteende vid olika sprutvinklar och med tjockare material.
- Luftkåpstryck och teknik. Konventionella pistoler finfördelar vid 40 till 60 psi. HVLP- och LVLP-pistoler definieras av lågt tryck i luftkåpan, vilket ökar överföringseffektiviteten och minskar översprutning.
- Luftförbrukning i CFM vid angivet inloppstryck. Detta är den siffra som din kompressor måste uppfylla. En pistol som kräver 13 CFM från en kompressor som levererar 8 CFM kommer aldrig att bete sig som annonserat.
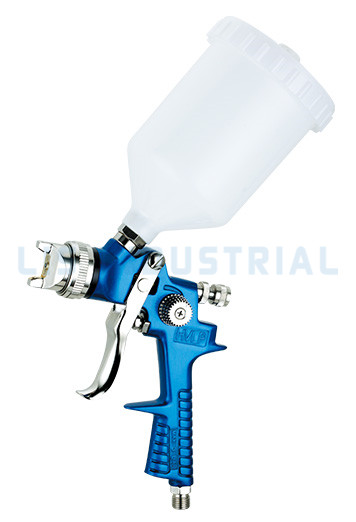
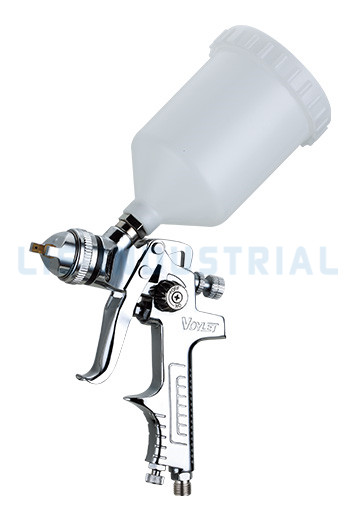
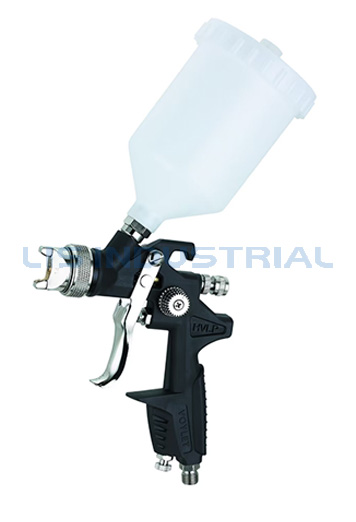
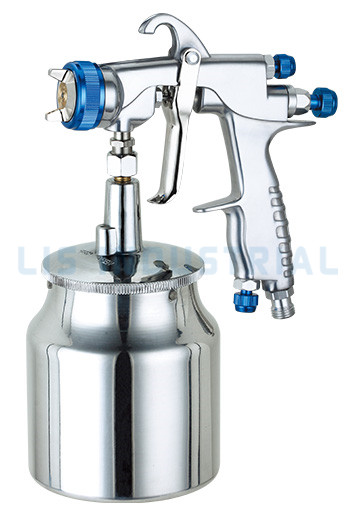
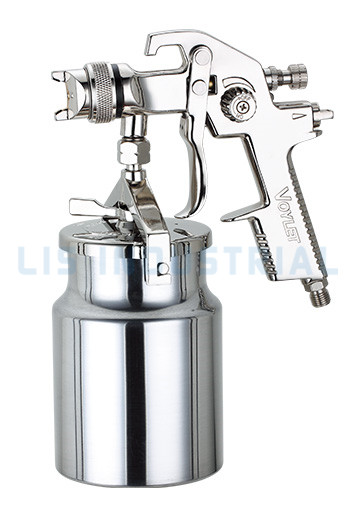
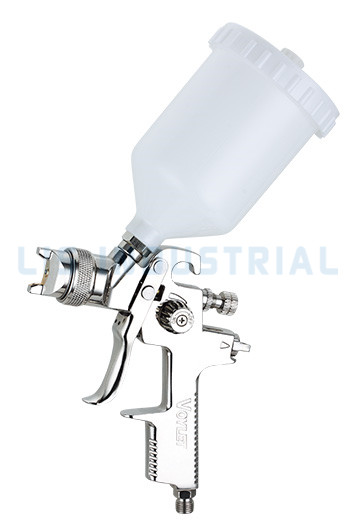
Figurerna nedan visar var dessa specifikationer sitter på själva verktyget.
Varje justering går tillbaka till ett av dessa siffror: vätskeknappen styr nålens rörelse, mönsterventilen omfördelar luften vid locket och inloppsregulatorn ställer in finfördelningsenergin.
Börja med beläggningen, inte pistolen
Hobbyköpare handlar efter märke eller pris. Proffs handlar efter vad som går in i koppen. Viskositet, torrhalt och torkningshastighet avgör munstycksstorleken och matningssystemet långt innan varumärke kommer in i samtalet.
Det praktiska måttet är viskositet i sekunder på en Zahn #2-kopp, och de flesta beläggningsleverantörer publicerar ett målintervall på databladet. Tunna material behöver små munstycken så att pistolen inte svämmar över ytan; primers med hög fast substans behöver stora, annars kommer vätskan helt enkelt inte att flöda. Där gallring är tillåten är en lätt gallring vanligtvis en bättre väg än att hoppa till ett överdimensionerat munstycke, eftersom förtunning förändrar finishen och saktar ner täckningen per pass.
| Beläggning | Typisk viskositet (Zahn #2) | Munstycksstorlek | Matningstyp |
| Färgbets, washcoat, tunn lack | 12–18 s | 1,0–1,3 mm | Gravity, LVLP |
| Baslack för fordon | 14–20 s | 1,2–1,3 mm | Gravity, HVLP eller LVLP |
| Klarlack, enstegs topplack | 18–25 s | 1,3–1,4 mm | Gravity, HVLP |
| Träförseglare, lack, emalj | 25–35 s | 1,5–1,8 mm | Tyngdkraft eller sug |
| Primer surfacer, högbyggd primer | 25–40 s | 1,6–1,8 mm | Tryck eller gravitation |
| Textur, elastomer, takbeläggning | 60 s och uppåt, eller outtunnad | 2,0–2,5 mm eller behållare | Tryck, behållare |
Kalla verkstadstemperaturer höjer viskositeten och kan få ett korrekt specificerat munstycke att bete sig som ett underdimensionerat munstycke. Att värma upp material till ungefär 20 till 25 °C är ofta den billigaste lösningen som finns.
Tyngdkraft, sug eller tryckmatning
Matningstyp avgör hur beläggningen når munstycket, och den enskilda skillnaden förändrar ergonomin, vätsketrycket och materialutbudet som en pistol kan hantera.
| Matningssystem | Hur beläggning når munstycket | Bäst för | Gränser |
| Gravity | Cup sitter ovanför munstycket; gravitation plus lätt vakuum | Lack, träfinish, detaljarbete, lägre tryck | Koppkapacitet på cirka 0,6–1,0 L begränsar långa körningar |
| Sug (hävert) | Cup under munstycket; venturi vakuum lyfter vätska | Stora volymer av tunt material, platta paneler | Behöver högre tryck och måste hålla sig ganska jämn |
| Tryck | Fjärrtank matar vätska genom en slang | Kraftiga beläggningar, industrilinjer, långa spruttider | Extrautrustning, längre uppställning och städning |
För de flesta verkstads- och reparationsarbeten, a sprutpistol för gravitation är standard: den finfördelar vid lågt tryck, rengör snabbt och sprutar i alla vinklar, inklusive över huvudet. Sugpistoler förblir vettiga där stora volymer tunt material appliceras plant. Tryckmatning blir det enda realistiska alternativet när beläggningen är tung, spruttiden per del är lång eller pistolen körs på en produktionslinje där operatören inte ska fylla på en kopp.
HVLP, LVLP eller konventionell: Läs av luftkåpans tryck
Luftkåpans tryck avgör hur mycket färg som faktiskt landar på delen. Enligt SCAQMD- och CARB-reglerna som nämns brett i Nordamerika, finfördelas en HVLP-pistol vid 10 psi eller mindre vid luftkåpan, medan en konventionell pistol kan köra på 40 till 60 psi och kasta en stor del av beläggningen i båsfiltren som översprutning.
Typisk överföringseffektivitet efter pistoltyp
Mellanklassvärden som ofta nämns i litteraturen om beläggningseffektivitet och luftkvalitet; faktiska siffror varierar med beläggning, inställningar och operatörsteknik.
Överföringseffektivitet är inte ett abstrakt tal. Att flytta från ungefär 30 procent till 65 procent innebär mindre material som köps, mindre maskering, färre filterbyten och en renare bås, vilket är anledningen till att lågtryckspistoler är inskrivna i så många regionala efterlevnadsregler.
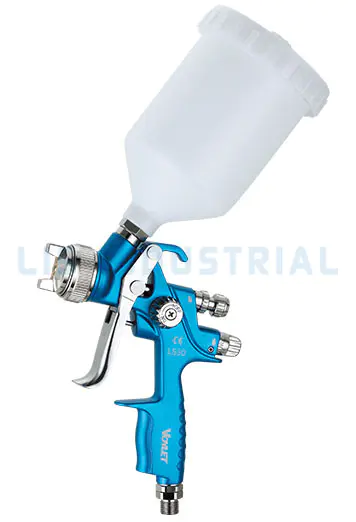 Voylet LS30 Pneumatic HVLP Gravity Feed Air Spray Gun 20oz Cup Applikationer ・ Plastbeläggning ・ Bilbeläggning ・ Metallbeläggning ・ Träbeläggning Visa produkt →
HVLP förblir standardvalet för lösningsmedelsburna topplacker där ett kompatibelt bås och en kompressor av tillräcklig storlek redan finns på plats. LVLP sitter mellan de två världarna: mycket lägre luftförbrukning, ofta 4 till 8 CFM, vid ett måttligt luftkåpatryck. Där kompressorn är liten eller arbetet är detaljorienterat, en LVLP sprutpistol kommer att avsluta en panel som skulle svälta och spotta från en HVLP-modell.
Matcha pistolen med lufttillförseln
Lufttillförseln är där de flesta nedslående köpen avgörs. Kompressorer säljs på slagvolym, inte fri lufttillförsel, och gapet mellan de två är verkligt: en enhet som annonseras på 14 CFM levererar vanligtvis närmare 9 eller 10 CFM vid 90 psi.
Typisk luftförbrukning vid arbetstryck (CFM)
Mellanstora siffror för representativa modeller; Läs alltid CFM-klassningen vid det inloppstryck du tänker använda, inte vid det maximala.
En fungerande regel är att välja en kompressor vars fria lufttillförsel överstiger pistolens nominella CFM med minst 30 procent, och sedan hålla körningen kort och slangen fet. En 3/8 tumsslang vid 25 fot håller trycket mycket bättre än en 1/4 tumsslang vid 50 fot. Montera filterregulatorn i pistoländen snarare än i kompressoränden, så trycket du ställer in är det tryck som pistolen faktiskt ser.
Fukt och olja är den andra hälften av luftkvaliteten. Ett koalescerande filter plus en torkmedel eller kyltork tar bort vattnet som orsakar fiskögon och oljan som förstör vidhäftningen, och det kostar mycket mindre än en ommålning.
Välj pistolen av jobbet
Billackering och punktreparation
Baslack löper normalt genom ett 1,2 till 1,3 mm munstycke, klarlack genom 1,3 till 1,4 mm, båda på en gravitationsmatad HVLP- eller LVLP-pistol vid cirka 25 till 29 psi inloppstryck. Spotreparation, jambs och blandningar belönar en dedikerad detaljpistol med ett 0,8 till 1,0 mm munstycke, som håller vätskevolymen låg och gör blandningen mycket lättare att kontrollera.
 F2 Gravity Feed Mini Air Paint Spray Gun Airbrush Vätskemunstycke(mm)(etc):0,5 Visa produkt →
Möbler och träbearbetning
Lacker och bets ligger i intervallet 1,3 till 1,5 mm, medan högbyggda förseglare och pigmenterade lacker behöver 1,5 till 1,8 mm. Träaffärer tjänar dubbelt på lågtryckspistoler: mindre material som går till spillo på översprutning och mindre luft som rör sig genom båset, vilket innebär att mindre luftburet damm lägger sig i den våta filmen.
 MGQ300 Vätskemunstycke(mm)(etc):1.3 Visa produkt →
Textur, industriell beläggning och fina detaljer
Väggstruktur och elastomeriska beläggningar kräver en behållare eller tryckmatad pistol med en 2,0 till 2,5 mm spets. Automatiserade produktionslinjer använder automatiska pistoler som utlöses av en styrenhet, där konsekvens är viktigare än operatörens känsla. Airbrushes, på 0,2 till 0,5 mm, är en helt separat disciplin.
Vad skiljer en pålitlig pistol från en billig
När specifikationerna stämmer överens med jobbet är skillnaden mellan ett verktyg som håller i fem år och ett som varar i fem månader servicebarhet. Kontrollera dessa punkter innan du beställer:
- Nål-, munstycke- och luftkåpssatser finns som reservdelar, så slitdelar kan bytas ut istället för hela pistolen.
- Tätningar och packningar i vätskebanan är lösningsmedelsbeständiga, typiskt PTFE eller en fluorelastomer.
- Kroppen är maskinbearbetad snarare än gjuten med synlig porositet runt vätskepassager.
- Tillverkaren arbetar efter ett dokumenterat kvalitetssystem. LIS uppger till exempel att man följer ISO 9000-kraven, utför 100 procent funktionstester före packning och innehar CE- och GS-certifiering på relevanta modeller.
- Gäng- och inloppsstandarder matchar din region, oavsett om det är G 1/4 eller NPT, tillsammans med det regionala kitet du köper.
En köpchecklista på fem minuter
- Skriv ner den beläggning du sprayar oftast, dess viskositet och innehåll av fast material.
- Välj munstycksstorlek från beläggningstabellen ovan och bekräfta sedan leverantörens lager som nål- och munstyckesuppsättning.
- Välj matningssystemet från din arbetsposition, delstorlek och dagliga volym.
- Bekräfta det erforderliga CFM- och luftlockstrycket och jämför dem sedan med din kompressors fria lufttillförsel.
- Verifiera reservdelar, tätningar, gängstandard och certifiering innan du beställer den första enheten.
Vanliga frågor
Vilken storlek sprutpistol behöver jag för billackering?
De flesta lackeringsarbeten använder ett 1,2–1,3 mm munstycke för baslack och 1,3–1,4 mm för klarlack på en gravitationsmatad HVLP- eller LVLP-pistol, vanligtvis vid 25–29 psi inloppstryck.
Är en HVLP-sprutpistol bättre än en konventionell pistol?
För de flesta butiksarbeten, ja. HVLP levererar vanligtvis 65 procent eller mer av beläggningen till ytan mot ungefär 25–40 procent för konventionella högtryckspistoler, vilket innebär mindre översprutning och lägre materialkostnad.
Vad är skillnaden mellan gravitationsmatning och sugmatningssprutpistoler?
Tyngdkraftspistoler håller koppen ovanför munstycket och arbetar med lägre tryck i alla lägen. Sugpistoler drar upp material från en kopp under munstycket, behöver högre tryck och bör hålla sig ganska plant.
Vilken storlek luftkompressor behöver jag för en HVLP-sprutpistol?
Matcha fri luftleverans, inte tankstorlek. En pistol som förbrukar 11 CFM behöver ungefär 14–16 CFM gratis luftleverans för att kunna köras kontinuerligt. Små 2–3 HP-enheter kan vanligtvis inte hänga med på fulla paneler.
Kan jag spraya latexfärg eller väggstruktur med en sprutpistol?
Ja, men inte med en standard 1,4 mm bilinställning. Använd ett 2,0–2,5 mm munstycke, eller en behållare eller tryckmatad texturpistol, och räkna med att tunna latexen något.
Hur vet jag när jag ska byta nål och munstycke?
När mönstret blir ojämnt sjunker vätskeuttaget vid samma inställning, eller så utvecklar fläkten svansar som mönsterjusteringen inte längre kan korrigera. Slitage sker gradvis, så behåll ett nytt set för jämförelse.