Söka

Du har en ny HVLP-pistol i händerna, en kopp färsk färg och en yta som du helst inte vill måla om. Det första passet ser vanligtvis bra ut, men det andra passet kan snabbt förvandlas till löpningar, häng och torra, dammiga fläckar nära kanterna. Om det låter bekant är pistolen i sig sällan problemet.
Här är slutsatsen som är värd att komma ihåg: en HVLP-spruta ger en ren, jämn finish endast när tre faktorer samverkar - lufttillförseln, färgens viskositet och hur du flyttar pistolen. Inget av dessa är svårt att få rätt på egen hand, men att hoppa över någon av dem syns direkt i beläggningen. Den här guiden förklarar hur man använder en HVLP-spruta från installation till rengöring, med de tryck, avstånd, överlappning och underhållsvanor som faktiskt betyder något.
Varför HVLP ger en renare finish
HVLP står för High Volume, Low Pressure. Pistolen finfördelar färg genom att trycka en stor volym luft genom luftlocket vid lågt tryck - ungefär 10 psi vid locket och vanligtvis 25–30 psi vid luftinloppet. Den mjuka luftströmmen med hög volym är anledningen till att HVLP-pistoler studsar mycket mindre färg från ytan än konventionella tryckluftssprutpistoler.
Det mest användbara måttet här är överföringseffektivitet: procentandelen beläggning som lämnar munstycket och faktiskt landar på arbetsstycket. Siffror som ofta nämns i EPA- och efterbehandlingsindustrins riktlinjer visar att konventionella luftsprutpistoler har en överföringseffektivitet på ungefär 30–40 %, medan en korrekt avstämd HVLP-pistol vanligtvis når 65 % eller bättre. För ett skåp eller en bilpanel innebär den skillnaden mindre material som används, mindre översprutning och ett renare arbetsområde.
Avvägningen är efterfrågan på luft. HVLP kräver en kontinuerlig volym luft; om kompressorn inte kan hänga med, blir mönstret smalare, fläkten flimrar och finishen blir fläckig. Det är därför lufttillförseln är det första att reda ut.
Vad du behöver innan du sprayar
Förbered dessa fyra element innan du blandar något material. Att hoppa över en av dem är den vanligaste anledningen till att en första HVLP-session slutar med en omsandning.
- Lufttillförsel. En kompressormatad HVLP-pistol förbrukar ungefär 6–9 CFM vid det rekommenderade inloppstrycket. Kompressorn måste hålla denna effekt kontinuerligt och den utgående luften ska passera genom en vatten/oljeseparator. Turbinbaserade HVLP-system har en egen fläkt, vilket tar bort kompressorfrågan helt.
- Korrekt munstycke och nålsats. Munstycksstorlekar är vanligtvis från 1,0 mm till 2,5 mm. En 1,3–1,4 mm uppsättning passar bilprimer, baslack och klarlack; 1,7–2,0 mm klarar trägrundfärger och material med högre viskositet.
- Förberedelse av färg. Sila varje beläggning genom ett engångsnätfilter innan det går ner i koppen. Tvåkomponentsfärger ska blandas noggrant och lämnas i några minuter för att avlufta.
- En ventilerad arbetsplats. Överspraypartiklar ansamlas snabbt. Arbeta åtminstone i ett utrymme med korsventilation; en ordentlig sprutbox är bättre för stora jobb.
Om du fortfarande väljer en pistol, leta efter en vätskebana av rostfritt stål för lösningsmedelskompatibilitet, en bekväm avtryckarräckvidd och en utbytbar luftkåpa, nål och munstycke. Dessa detaljer avgör hur lätt pistolen är att leva med under många års användning.
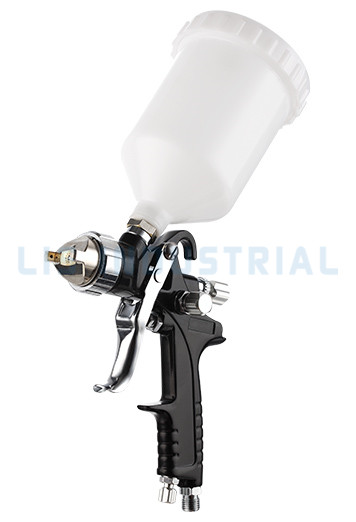
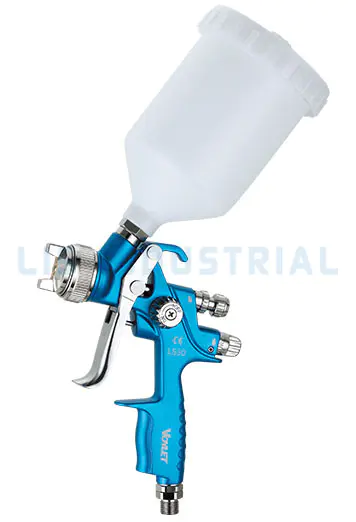 Voylet LS30 pneumatisk HVLP Gravity Feed Spray Gun med 20oz kopp Denna HVLP-gravitationssprutpistol har en vätskebana i rostfritt stål, förkromad luftkåpa i mässing och justerbara munstyckesstorlekar, vilket gör den till ett praktiskt val för bil-, trä- och plastbeläggningsprojekt. Visa produkt →
Installera din HVLP-spruta
När utrustningen är på plats, följ dessa fyra inställningssteg i ordning. Varje steg tar mindre än en minut, men den kombinerade effekten på finishen är enorm.
- Anslut luftledningen och ställ in inloppstrycket. För de flesta gravitationsmatade HVLP-pistoler, börja vid 25–29 psi vid pistolinloppet. Luftkåpans tryck sjunker sedan till ungefär 10 psi. Om din pistol är en konverteringstyp eller matas av en turbin, följ tillverkarens angivna värden för din HVLP-sprutpistol.
- Fyll och sila materialet. Häll färgen genom ett nätfilter i koppen. För vattenburna ytbehandlingar, späd gradvis med vatten, vanligtvis 5–10 %, tills färgen rinner av en omrörarstav i ett slätt, sammanhängande band.
- Ställ in vätske- och fläktreglagen. Vrid fläktreglaget moturs för att vidga mönstret; vrid vätskereglaget medurs för att minska färgflödet. Börja med fläkten vidöppen och vätskekontrollen ungefär i nivå med pistolkroppen.
- Testa på skrotmaterial. Spraya en skur på två sekunder på kartong och studera mönstret. Ett hälsosamt HVLP-mönster är en symmetrisk oval med fina, jämna droppar. Om mönstret är tyngre på ena kanten, är luftlocket smutsigt eller vätskeflödet är för högt inställt.
Diagrammet ovan anger de delar du kommer att justera oftast. Vätskeknappen kontrollerar färgvolymen, luftkåpan formar fläkten och avtryckaren ska bara röra sig efter att pistolen redan rör sig med jämn hastighet.
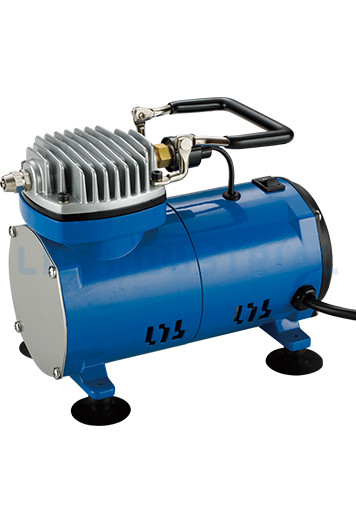 V-505 Portable Airbrush Mini Air Compressor från Lis Industrial En kompakt oljefri luftkompressor speciellt designad för luftborstning, med en 95W motor, 0,65 CFM deplacement och 1/4" gasgänganslutning, idealisk för bärbara målningsuppgifter. Visa produkt →
Sprayteknik som förhindrar defekter
Teknik är där avslut vinner eller förloras. Använd dessa specifika siffror under dina första sessioner och du kommer att se skillnaden direkt.
- Håll pistolen vinkelrätt mot ytan. Att luta pistolen gör att ena kanten av fläkten lägger ner mer färg än den andra, vilket skapar ränder som bara visas efter att pälsen blinkar.
- Håll pistolen 6–8 tum (15–20 cm) från ytan. Närmare än 6 tum ger körningar; längre än 8 tum låter dropparna torka under flygningen och skapar en grov, dammig textur.
- Utlösare endast under rörelse. Börja slaget, tryck på avtryckaren, flytta över ytan och släpp avtryckaren precis innan du ändrar riktning. Utlösande i slutet av en stroke är den främsta orsaken till tunga kanter och häng.
- Överlappa varje pass med 50 %. Låt nästa pass täcka hälften av föregående fläkt. Detta ger en jämn filmtjocklek och förhindrar tigerränder och tunna fläckar.
Tabellen ovan jämför två sätt att lägga ner en beläggning. Utan överlappning bildar filmprofilen toppar och dalar; med 50 % överlappning planar ytan till en jämn tjocklek som härdar jämnt och behöver mycket mindre slipning.
En separat guide om hur man håller och använder en färgsprutpistol täcker handposition och handledsrörelse mer i detalj, vilket är särskilt användbart när du sprutar vertikala paneler för första gången.
Vanliga HVLP-sprutproblem och korrigeringar
Även noggranna efterbehandlare ser defekter. Nyckeln är att snabbt diagnostisera orsaken snarare än att försöka kompensera med mer färg eller mer tryck. Den här tabellen täcker de problem som står för de flesta misslyckade HVLP-jobben.
| Defekt | Typisk orsak | Korrigerande åtgärd |
| Springer och sjunker | Överskott av vätskeflöde, pistolen hålls för nära, långsam passhastighet | Minska vätskeflödet, öka avståndet, snabba upp slaget |
| Apelsinskal | Färgens viskositet för hög, finfördelningstrycket för lågt | Förtunna färgen något, höj inloppstrycket med 2–3 psi |
| Torr spray | Pistolen höll för långt, passera för snabbt, högt luftflöde | Flytta dig närmare, sakta ner, minska trycket i luftkåpan |
| Fisheyes | Silikon-, olja- eller vaxföroreningar på ytan | Avfetta noggrant, använd en fisheye-eliminatortillsats |
| Spotta eller sputtra | Luft instängd i vätskeledningen, lös kopp, låg färgnivå | Dra åt koppen, rensa materiallinjen, håll koppen minst en fjärdedel full |
| Ojämnt fläktmönster | Tilltäppta hål för luftkåpan, slitet munstycke, låg luftvolym | Rengör luftlocket, byt ut slitna delar, kontrollera kompressor CFM |
| Ojämnt fläktmönster | Tilltäppta hål för luftkåpan, slitet munstycke, låg luftvolym | Rengör luftlocket, byt ut slitna delar, kontrollera kompressor CFM |
De flesta av dessa defekter kommer ner till tre variabler: avstånd, hastighet och vätskeflöde. Byt en i taget och testa igen på kartong innan du går tillbaka till arbetsstycket.
Rengöring och underhåll: det sista steget i varje jobb
Rengöring är inte valfritt. En pistol som lämnas med våt färg i ens en timme kan utveckla torkat material inuti munstycket som inget lösningsmedel kommer att ta bort helt senare. Följande rutin tar fem minuter och skyddar precisionsdelarna som bestämmer finishens kvalitet.
- Töm koppen och spola den med rätt lösningsmedel omedelbart efter sprutning.
- Ta bort luftlocket och blötlägg det i lösningsmedel. Rengör aldrig precisionshålen för luftkåpan med tråd eller metallhakar.
- Torka av nålen, munstycket och vätskespetsen med en mjuk trasa.
- Smörj avtryckarens pivot och nålpackning med en droppe lätt olja.
- Förvara pistolen med vätskenålen lätt lossad för att lätta på trycket på packningen.
Om du regelbundet växlar mellan primers, färglacker och klarlacker, låter ett färdigt sprutpistolkit dig byta mellan inställningarna utan att behöva ta bort hela mitten av jobbet.
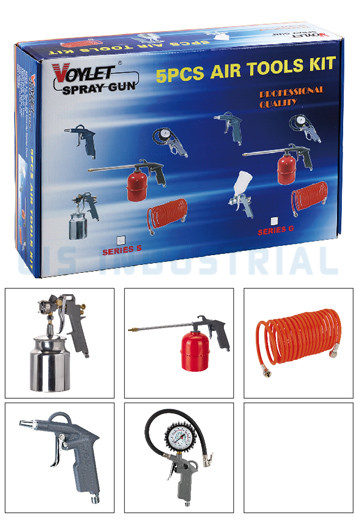 AK1 sprutpistolsats från Lis Industrial för flerbeläggningsjobb Detta färdiga sprutpistolsats ger en mångsidig uppsättning för att växla mellan primers, färgskikt och klarlacker utan fullständig rengöring, lämplig för högvolym lågtrycksapplikationer med minimal översprutning. Visa produkt →
Vanliga frågor om HVLP-spruta
F1: Vad står HVLP för?
Hög volym, lågt tryck. Det är en sprutpistol som använder en stor volym luft vid lågt tryck, cirka 10 psi vid luftlocket, för att finfördela färg med minimal översprutning och hög överföringseffektivitet.
F2: Behöver jag en speciell kompressor för en HVLP-sprutpistol?
Ja. Kompressormatade HVLP-pistoler behöver i allmänhet 6–9 CFM kontinuerligt luftflöde. Turbinbaserade HVLP-system inkluderar en egen fläkt och fungerar utan verkstadskompressor.
F3: Vilket lufttryck ska jag ställa in på en HVLP-sprutpistol?
De flesta gravitationsmatade HVLP-pistoler körs vid 25–30 psi vid luftinloppet, vilket ger cirka 10 psi vid locket. Börja lågt och öka trycket gradvis medan du kontrollerar mönstret.
F4: Varför spottar min HVLP-spruta färg?
Luft i vätskeledningen, en lös foderkopp eller för lite färg i koppen kan orsaka spott. Dra åt koppen, rensa materiallinjen och håll koppen minst en fjärdedel full.
F5: Hur mycket ska jag tunna latexfärg för en HVLP-spruta?
Börja med 5–10 volymprocent vatten. Viskositeten beror på temperatur, luftfuktighet och märke. Om möjligt, mät med en viskositetskopp och provspraya alltid på kartong först.
F6: Hur rengör jag en HVLP-sprutpistol efter användning?
Spola med lösningsmedel, blötlägg luftkåpan, torka av nålen och munstycket, smörj avtryckartappen och förvara med nålen lossad för att skydda packningen.