Söka

Two painters, same clear coat, same booth, opposite results. In most of those arguments the product is not the problem — the gun is. An automotive clear coat spray gun has a harder job than a base coat gun: it must turn a high-solids, fast-flashing liquid into droplets fine enough to flow out into a gloss, yet heavy enough that they do not dry in the air on the way to the panel.
Om du ställer in en pistol för att klara, eller ersätter en som aldrig riktigt levererades, börja med tre siffror och arbeta utåt från dem:
Allt nedan förklarar varför dessa siffror spelar roll, vart de rör sig och vad du ska titta på innan du köper.
Varför klarlack kräver mer av en pistol än baslack
Baslacken måste bara lägga ner färgen jämnt och torka matt; den klara måste bygga film, flyta platt och hålla sig optiskt klar i flera år. Den skillnaden förändrar vad pistolen måste göra.
- Högre fasta ämnen, högre viskositet. En tvåkomponents klar bär mycket mer filmbildande fasta ämnen än en baslack, så den behöver mer finfördelningsenergi för att bryta ner till fina droppar vid samma temperatur.
- Långsamma lösningsmedel och lång öppettid. Rensa förlitar sig på restflöde efter att dropparna landar. Överförstöra och du får torr, grynig överspray som aldrig smälter in; under-atomisera och du får apelsinskal som ingen mängd polering kommer att ta bort helt.
- Tunna filmmål. De flesta lackfärger är specificerade runt 40–60 μm total torrfilm. Två jämna rockar tar dig dit; tre tunga får dig att springa, lösningsmedelspop och en mycket längre väntan innan polering.
- Det är lagret folk tittar på. Primerdefekter slipas bort. Tydliga defekter märks från tre meter.
Vätskespets, nål och luftlock: siffrorna som avgör finishen
Vätskespetsen ställer in volymen av material som nålen släpper varje gång den lyfts, så det är det första som blir rätt. En 1,3 mm spets är den vanliga standarden för helpanelsfri på en tyngdkraftsmatningspistol: tillräckligt med flöde för att väta ut en panel i två lager, utan så mycket volym att du kämpar mot löpningar vid varje pass.
Spets, nål och luftlock är ett matchat set. Att bara byta spets ändrar hur nålen sitter och ger vanligtvis ett dropp eller en fläkt som är tung på ena sidan. Håll ihop reservsatserna och märk dem. De flesta sprutpistoler för gravitation i en lackeringsverkstad sluta med två: ett 1,3 mm set för klar och ett 1,6–1,8 mm set för primer.
| Material | Vätskespets | Där den används | Praktisk anmärkning |
|---|---|---|---|
| Primer filler | 1,8–2,0 mm | Högbyggd primer, slipad baksida | Tungt flöde; håll trycket lågt för att begränsa översprutning |
| Sealer | 1,6–1,7 mm | Enhetlig bas före färg | Tillräckligt våt för att täta, tillräckligt tunn för att undvika sliprepor |
| Baslack | 1,3–1,4 mm | Solida, metalliska och effektfärger | Jämna, halvtorra pälsar; metaller behöver konsekvent överlappning |
| Klarlack | 1,2–1,3 mm | Hela paneler, två våta lager | Balansera finfördelning mot utflöde |
| Spot / panel ren | 1,0–1,2 mm | Små reparationer och blandningar | Mindre fläkt, hårdare kontroll nära kanterna |
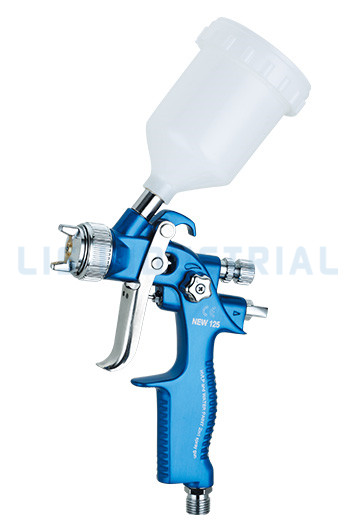
 H2001/H2000 Mini HVLP Gravity Feed Touch-Up sprutpistol En kompakt 125 ml gravitationspistol med 0,5–1,0 mm munstyckesalternativ, lämpad för reparation och blandning av små ytor där en fullstor pistol är besvärlig. Visa produkt →
För blandning och små paneler är en dedikerad touch-up-kropp lättare att kontrollera än en pistol i full storlek med vätskeknappen nedsvängd. En mindre kopp och en kortare tunna håller vikten nära din hand, vilket är viktigt när du arbetar runt dörrkanter och pelare.
HVLP, LVLP eller konventionell: vad luftkåpan gör med din klar
Luftkåpstrycket är den största enstaka spaken för hur mycket av din klar som hamnar på bilen snarare än i båsfiltret. HVLP definieras genom att köra ungefär 10 psi (0,7 bar) eller mindre vid luftkåpan, och flera amerikanska luftdistrikt kopplar efterlevnaden till en överföringseffektivitet på 65 % eller bättre. Det är därför HVLP blev standard för lackering klar — inte för att namnet låter tekniskt, utan för att det håller mer material på panelen.
LVLP ligger under HVLP i luftvolym. Den går bra på en liten kompressor eller en lång, tunn slang där en HVLP-pistol skulle svälta, till priset av lite grövre finfördelning. Konventionella högtryckspistoler producerar fortfarande den finaste dimman, men en stor del av den studsar av panelen som överspray, vilket kostar material och lägger tillbaka torra partiklar i den våta filmen.
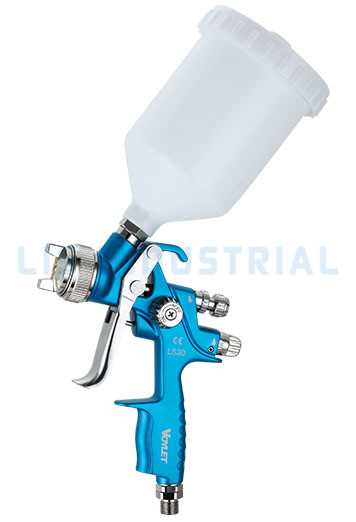
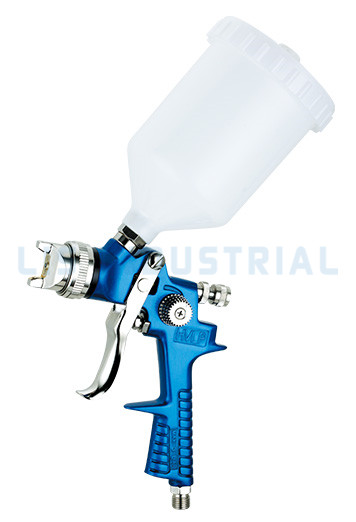
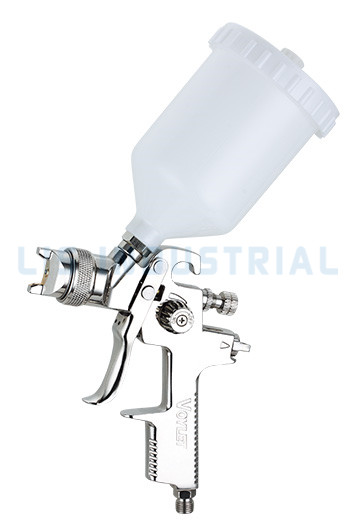
 LS20 HVLP Gravity Feed Spray Gun med munstyckesalternativ Gravity-feed HVLP-pistol med 1,3 mm och 1,7 mm munstyckesalternativ och en 600 ml kopp för topplackering av fordon, plast, metall och träbeläggning. Visa produkt →
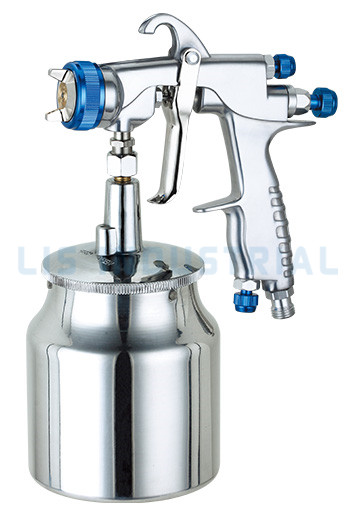
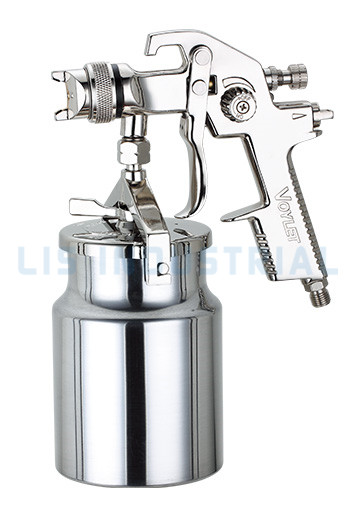
Oavsett märke på kroppen, fråga efter luftkåpans tryckklassificering och alternativen för munstyckesuppsättningen. En pistol som bara levereras med en spetsstorlek täcker inte både primer och klar i en fungerande verkstad. Den fulla HVLP sprutpistolsortiment är vanligtvis organiserad efter koppstorlek och spetsalternativ snarare än bara efter namn.
Lufttillförsel: den del som de flesta målare hoppar över
En pistol kan bara finfördela luften du ger den. Fukt och olja är de två felen som visar sig som fisheyes och mjölkaktigt dis, och båda är billigare att fixa vid filtret än vid poleringsstadiet.
- Filtrera vid pistolen, inte bara vid kompressorn. En 5 μm filterregulator vid inloppet fångar upp rost och kondensat som byggs upp längs ledningen över natten.
- Mät trycket där pistolen är. En mätare vid tanken säger ingenting om trycket efter 15 meter 8 mm slang och ett snabbfäste.
- Håll slangen kort och fet. Om pistolen tappar trycket när du trycker på avtryckaren är slangen begränsningen, inte regulatorn.
- Töm fällan före första strykningen. En lina som satt hela natten samlar vatten; en två sekunder lång avblåsning till en trasa räddar en panel.
 AFR80 luftrörsfilterregulator Ett tryckluftsfilter/regulator med 40 mikron filtrering och 10–120 PSI intervall, som hjälper till att avlägsna fukt och olja innan sprutpistolen. Visa produkt →
En inställningssekvens som du kan upprepa
När pistolen är ren håller ordningen nedan variablerna åtskilda. Ändra en sak i taget och notera det på jobbkortet; det rekordet är det som gör en bra dag till en process som kan upprepas.
- Spola vätskepassagen och testa fläkten på en skrotpanel. En delvis blockerad spets gör en fläkt som är tung på ena sidan, och ingen justering döljer den.
- Montera en matchad 1,2–1,3 mm spets, nål och luftlock. Sätt tillbaka nålen och kontrollera om det droppar vid munstycket - ett dropp betyder att delarna inte är en uppsättning.
- Ställ in inloppstrycket med luftflöde: avtryckaren dragen, vätskevredet stängt, mätare på pistolinloppet. En avläsning tagen med avtryckaren släppt är alltid optimistisk.
- Öppna vätskeknappen ungefär ett och ett halvt varv och justera sedan på ett testkort istället för på fordonet. Läs droppstorleken på kortet, inte glansen.
- Ställ in fläktbredden till ungefär 200 mm på ett avstånd på 150 mm och smalna sedan av den ett steg för frigöring så att överlappningen förblir kontrollerbar längs en lång panel.
- Lägg det första lagret med ca 50 % överlappning och stoppa. Clear bedöms på två jämna lager, inte på hur blöt den första ser ut.
Läsa avslutningen: vad varje defekt säger dig
Nästan varje klarlacksproblem är ett budskap om en inställning. Ändra inställningen, inte hela processen.
| Defekt | Hur det ser ut | Vanligaste orsaken | Första förändringen att göra |
|---|---|---|---|
| Apelsinskal | Stenig, strukturerad yta som inte blir platt | Otillräcklig finfördelningsluft, spetsen är för stor för vätskan eller passerar för snabbt | Höj inloppstrycket ett steg, bekräfta inställningen på 1,3 mm, sakta ner passagen |
| Torr spray | Grynig, sandig översprutning vid kanter och blandningszoner | Pistolen för långt från panelen, trycket för högt, lösningsmedlet för snabbt | Flytta dig närmare, minska luften, byt till en långsammare reducering |
| Lösningsmedel pop | Pinholes eller små blåsor i filmen | För mycket film per lager, blixttider för korta för båstemperaturen | Tunnare lager, längre blixt, kontrollera bås och paneltemperatur |
| Springer och sjunker | Gardiner och hängande droppar | Vätskeratten öppen för långt, långsamma passningar, kraftig överlappning | Stäng vätskevredet ett halvt varv, öka handhastigheten, kontrollera avståndet |
| Rodna | Mjölkvitt dis i filmen | Fukt från luftledningen som kommer in i sprayen | Dräneringsfällor, lägg till ett koalescerande filter vid pistolinloppet |
Vad du ska kontrollera innan du köper en klarlackspistol
För en butik eller en distributör är finishen avgörande, men försörjningskedjan bestämmer om pistolen ska vara kvar efter den första säsongen.
- Matchade set i flera storlekar. Bekräfta att du kan beställa 1,0, 1,2, 1,3 och 1,4 mm spets-, nål- och luftskyddsuppsättningar som kompletta enheter, inte som tre separata artikelnummer.
- Gäng- och passningsstandarder. Ett 1/4-tums BSP-inlopp kommer inte att täta ordentligt på en NPT-kopplare. Kontrollera vilken standard pistolen använder och förvara de matchande beslagen.
- Slitdelar på hyllan. Nålar, fjädrar, kopppackningar och luftventiltätningar är förbrukningsvaror. En pistol vars reservdelar tar sex veckor att komma fram är en reservpistol, inte en fungerande.
- Dokumenterad kvalitetskontroll. Fråga om varje enhet är funktionstestad före packning, inte provtagning. LIS Industrial, till exempel, uppger att de arbetar enligt ISO9000-procedurer med inkommande materialinspektion, processkontroller, 100 % funktionstestning och slutkontroll, och har CE- och GS-certifiering över sina sprutpistollinjer.
- Konsistens över hela sortimentet. En tillverkare som håller skålgängor och kroppsbeslag gemensamma för alla modeller låter dig standardisera träning, reservlager och rengöringsprocedurer.
- Stödmaterial. Sprängda detaljdiagram och nedladdningsbara datablad sparar mer tid än ett katalogfoto.
Pistolen är den billigaste delen av en ommålning och den dyraste att få fel. Välj spetsstorlek för jobbet, bevisa lufttillförseln och ställ in pistolen på ett testkort innan den går nära en panel - finishen följer av dessa tre beslut mycket mer än från någon funktionslista.
Vanliga frågor
Q1. Vilken storlek sprutpistol behöver jag för klarlack för bilar?
En 1,2–1,3 mm vätskespets är det normala valet för helpanels klar. Sänk till 1,0–1,2 mm för fläckreparationer och blandningar, och matcha alltid nålen och luftlocket mot spetsen.
Q2. Kan jag spraya klarlack med en primer pistol?
Inte bra. En 1,8 mm primeruppsättning flyttar för mycket material för en tunn klar film, så du kämpar mot löpningar medan finfördelningen förblir grov. Håll en separat spetssats för primer och klar.
Q3. Vilket tryck ska en HVLP klarlackspistol köras med?
De flesta klara HVLP-pistoler fungerar med ungefär 2,0–2,5 bar vid inloppet med avtryckaren indragen, förutsatt att luftkåpan stannar vid eller under cirka 10 psi. Mät vid pistolinloppet, inte vid kompressorn.
Q4. Varför kommer min klarlack ut med apelsinskal?
Vanligtvis för lite finfördelningsenergi, pass som är för snabba eller ett lösningsmedel som blinkar innan filmen kan rinna ut. Höj inloppstrycket ett steg, minska fläkten och sakta ner handhastigheten innan du byter produkter.
F5. Är LVLP bättre än HVLP för klarlack?
LVLP körs på mindre luftvolym, vilket passar små kompressorer och långa tunna slangar. HVLP finfördelar generellt mycket fasta ämnen bättre när lufttillförseln är tillräcklig, så välj kompressoreffekt snarare än på etiketten.
F6. Hur rengör jag en klarlackssprutpistol efter användning?
Skölj omedelbart med det rekommenderade lösningsmedlet, spola tillbaka spetsen, ta bort nålen, rengör och smörj packningen och blöt aldrig hela pistolen. Torkad klar inuti ett luftlock är den vanligaste orsaken till en ojämn fläkt nästa morgon.